Холодоснабжение пищевого производства — это несколько несовместимых температурных контуров на одной площадке: приемка сырья, камеры хранения продуктов, шоковая заморозка, рубашки танков. Ниже разобрано, чем эти уровни отличаются, когда берут прямое кипение, а когда гликоль, что допустимо в пищевом цехе и во что обходится час остановки. Смет здесь нет: их считают по объекту.
Что относится к холодильному оборудованию предприятий пищевой промышленности
Сюда относят машины, которые вырабатывают холод, аппараты, которые передают его продукту или воздуху, и обвязку между ними. Мощность состав не определяет. Одни и те же 300 кВт при разных температурах кипения дают разные компоновки промышленного холодильного оборудования. И разную цену владения.
- Чиллеры. Готовят воду или гликоль: мини-исполнения 14–46 кВт под малый цех, воздухоохлаждаемые 112–600 кВт под среднее предприятие, 200–1800 кВт под центральную станцию.
- Компрессорно-конденсаторные блоки и холодильные агрегаты на спиральных, поршневых, винтовых компрессорах.
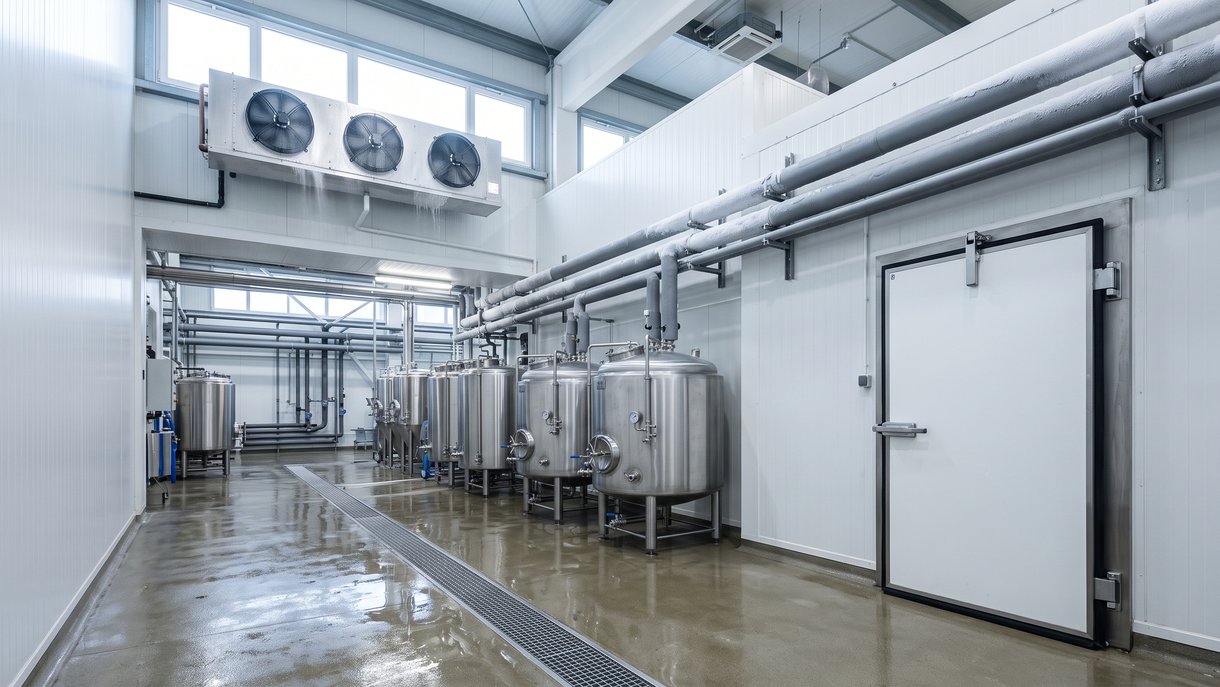
- Камеры из сэндвич-панелей с холодильными дверями и воздухоохладителями.
- Теплообменники линий: пластинчатые аппараты, охладители молока и сусла, рубашки танков.
- Гидравлика: насосные группы, баки-аккумуляторы, трубопроводы в изоляции.
- Автоматика: контроллеры, датчики, частотные преобразователи, диспетчеризация.
Принцип работы контура одинаков для любой отрасли, различаются температуры на концах цикла. Устройство разобрано в материале промышленное холодоснабжение. Подбор машины под пищевую задачу показан в статье чиллеры в пищевой промышленности, контуры камер — в разделе изготовление холодильных камер.
Температурные уровни охлаждения под разные технологические процессы
На пищевой площадке температуру задает процесс, а не проектировщик. Уровней обычно три-четыре сразу, и объединять их в один контур нельзя. Машина, настроенная на минус 35, будет держать плюс 2 с чудовищным перерасходом. Считают их порознь.
| Процесс | Температурный уровень | Как охлаждают |
|---|---|---|
| Приемка и первичное охлаждение сырья | сброс до плюс 2…4 за считаные часы | пластинчатый аппарат на ледяной воде |
| Хранение охлажденной продукции | плюс 0…4 при контролируемой влажности | воздухоохладители, прямое кипение или гликоль |
| Хранение замороженных пищевых продуктов | минус 18 и ниже | низкотемпературные холодильные агрегаты |
| Шоковая заморозка | воздух минус 35…40 при сильном обдуве | отдельный низкотемпературный контур |
| Рубашки танков, ферментация, созревание | минус 4…плюс 8 по хладоносителю | гликолевый контур с баком-аккумулятором |
| Микроклимат производственных помещений | плюс 12…18 в рабочей зоне | системы кондиционирования воздуха |
Конкретные значения берут из технологической карты продукта: у творога, охлажденного мяса, полуфабриката разная допустимая скорость охлаждения при одном конечном градусе. Аппараты шоковой заморозки считают отдельно. Нагрузка там пиковая и короткая, и усреднять ее с камерой хранения нельзя.
Ледяная вода для линий — самостоятельная задача с баком и насосной группой, она разобрана в статье система охлаждения воды на производстве. Рубашки и узлы технологических машин выделяют в свой контур: охлаждение производственного оборудования.
Прямое кипение или промежуточный хладоноситель: какую систему холодоснабжения выбрать
До подбора марок выбирают схему. Переиграть ее потом нельзя. От нее зависят заправка, инерция контура и то, что случится с цехом при одной утечке. При прямом кипении хладагент испаряется в аппарате потребителя. При втором варианте машина готовит гликоль, а по цеху идет безопасная жидкость.
| Признак | Прямое кипение | Промежуточный хладоноситель |
|---|---|---|
| Перепад температур | минимальный, эффективность выше | добавляется вторая ступень теплопередачи |
| Заправка | большая, разнесена по цеху | малая, заперта в машинном отделении |
| Последствия утечки | останавливается ветка целиком | теряется гликоль, продукт не под угрозой |
| Инерция | низкая, реакция быстрая | высокая, бак сглаживает пики линии |
| Где уместно | камеры, шоковая заморозка | линии розлива, танки, ледяная вода |
В пищевом цехе выбор чаще склоняется ко второму варианту, и причина не в термодинамике. Гликолевый контур отделяет хладагент от зоны продукта. Даже негерметичность теплообменника дает утечку пропиленгликоля, а не фреона в открытый поток. И партия остается целой. Концентрации, обвязка и требования к монтажу разобраны в статье гликолевая система охлаждения.
По энергоэффективности схема с хладоносителем проигрывает прямому кипению. Выигрывает она там, где считают не киловатты, а риск для партии пищевой продукции.
Какие хладагенты и материалы допустимы в пищевом цехе
В пищевом цехе хладагент выбирают по группе безопасности и по тому, где проходит трасса. Классификацию и требования к размещению установок задает ГОСТ EN 378-1-2014, введенный в Казахстане с 1 июля 2017 года приказом Комитета технического регулирования и метрологии. Аммиак эффективнее прочих на больших мощностях, но токсичен: его держат в машинном отделении, а в цех выводят хладоноситель.
- Аммиак (R717). Крупные установки мясокомбинатов и хладокомбинатов. Работу с аммиаком и фреоном на опасных производственных объектах регулируют Правила промышленной безопасности для химической отрасли, приказ Министра по инвестициям и развитию РК от 30 декабря 2014 года № 345.
- Фреоны группы A1. Камеры и компрессорно-конденсаторные блоки среднего масштаба.
- Диоксид углерода. Низкотемпературная ступень каскада под глубокую заморозку.
- Пропиленгликоль. Хладоноситель у пищевой зоны. Этиленгликоль дешевле, но токсичен, и здесь его не ставят.
Отдельная линия — оборот озоноразрушающих веществ. Лимит их потребления в Казахстане на 2025 год приказом Министра экологии и природных ресурсов РК от 1 июля 2024 года № 150 установлен равным нулю. Это не запрет на эксплуатацию машин на R22, но ремонт с дозаправкой становится вопросом планирования. Экологический кодекс требует извлекать вещество перед выводом оборудования из эксплуатации (статья 309) и запрещает выброс в атмосферу (статья 311).
У контактной зоны материалы другие, не общепромышленные: нержавеющая сталь на теплообменниках, защитное покрытие оребрения, поддоны с уклоном, герметизация проходок панелей. Это не косметика. Сосуды холодильных установок при этом не ставят на учет в органе промышленной безопасности — прямое исключение пункта 244 Правил обеспечения промышленной безопасности при эксплуатации оборудования под давлением (приказ № 358).
Мойка, влажность и кондиционирование воздуха в пищевом цехе
На пищевом объекте оборудование ломает не нагрузка, а санитарная обработка. Ежесменная мойка означает воду под давлением, щелочные и кислотные растворы, пар и конденсат на всех поверхностях. Воздухоохладитель, рассчитанный на склад, в таком режиме теряет оребрение за один-два сезона. Условия эксплуатации здесь диктуют конструкцию.
- корпуса из нержавеющей стали, оребрение с покрытием, повышенный класс защиты электрики;
- увеличенный шаг ребер: хуже по теплопередаче, зато аппарат промывается насквозь;
- поддоны с уклоном и подогревом, отвод конденсата в трап без застойных зон;
- разъемные узлы и доступ к теплообменнику без демонтажа обвязки.
После мойки влага уходит в воздух и оседает на холодных поверхностях. Дальше наледь на воздухоохладителях, конденсат на потолке, плесень. Ущерб копится тихо. Поэтому холод и вентиляция помещений проектируются вместе: осушение рабочей зоны разгружает холодильное оборудование, а не дублирует его. Параметры микроклимата на производственных объектах Казахстана задает приказ Министра здравоохранения РК от 16 февраля 2022 года № ҚР ДСМ-15.
Как выбрать систему холодоснабжения для пищевого производства
Считают от продукта к машине, а не наоборот. Обратный порядок дает самую дорогую ошибку на объекте: система, собранная под каталожную мощность чиллера, всю жизнь работает в режиме, для которого ее не считали. Компрессоры тактуют, автоматика гасит аварии, счет за электроэнергию растет. Но причина заложена в исходных данных.
- Собрать процессы и их уровни по каждому продукту, с пиками смены, а не по среднему за сутки.
- Посчитать теплопритоки по камерам, линиям и помещениям: продукт, тара, ограждения, освещение, люди, воздухообмен.
- Развести уровни по контурам и решить, где прямое кипение, а где хладоноситель.
- Определить одновременность нагрузок. Заморозка и мойка редко совпадают, поэтому установленная мощность меньше суммы потребителей.
- Заложить резерв и частичную нагрузку числом компрессоров и ступеней регулирования, а не запасом по мощности.
- Проверить сброс тепла: летняя температура наружного воздуха, место под градирню, шум на границе участка.
- Подобрать оборудование и автоматику под полученные режимы и только после этого сравнивать поставщиков.
Порядок выше входит в работу по расчету и проектированию холодильных установок, она начинается с обследования площадки и технологических карт. С 1996 года мы проектируем, поставляем и обслуживаем инженерные системы холода в Казахстане. В штате больше 60 специалистов, собственная производственная база — 5000 м². Работали на пищевых производствах и площадках розлива напитков.
Что происходит при остановке промышленного холодоснабжения и как резервируют холод
Час без холода стоит не ремонта, а партии продукции. Камера с полной загрузкой держит режим за счет теплоемкости продукта и несколько часов выглядит исправной. Линия розлива или ферментер уходят из режима за минуты. Резерв нужен прежде всего им. Поэтому его считают по каждому контуру, а не по станции целиком.
- Резерв по агрегатам. Два-три компрессора вместо одного крупного: отказ снижает мощность, но не обнуляет.
- Бак-аккумулятор в гликолевом контуре: запас на переключение и на пики, самая дешевая форма резерва.
- Резерв по электропитанию для контуров, где допустимая пауза измеряется минутами.
- Мониторинг и аварийная сигнализация вместо обхода раз в смену.
- Запас критичных узлов: датчиков, вентилей, пускателей.
В резерв входит и регламентное обслуживание. Плановая остановка на чистку теплообменников и проверку автоматики подстраивается под график предприятия и обходится несопоставимо дешевле аварийной. Режим реагирования согласуют отдельно: для камеры и для ферментера допустимая пауза разная.
Энергопотребление: температура конденсации, компрессор и тепловая нагрузка
На пищевом предприятии холод обычно самая крупная статья электропотребления. Почти весь перерасход собирается в двух точках цикла — температуре конденсации и температуре кипения. По данным Danfoss, сдвиг любой из них на 1 K меняет потребление холодильной машины примерно на 2–3 %. Немного, зато круглосуточно.
| Мера | Эффект | Условия замера |
|---|---|---|
| Плавающее давление конденсации | 23 % экономии | компрессоры 103 л. с. в торговом объекте, 105 суток до и 233 после, 1623 → 1245 кВт·ч в сутки; Wheeler и Smith, ACEEE, 1988 |
| Частотное регулирование компрессора | 41 % | морозильный шкаф Embraco FMFD на R290 против нерегулируемого высокоэффективного; испытания Epta, 2021 |
| Загрязненный испаритель | расход воздуха ниже на 5–7 %, эффективность на 2–4 % | замер Siegel, Walker и Sherman, LBNL, ACEEE, 2002 |
В таблице цифры сняты на конкретных объектах и переносятся на пищевой цех как порядок величины, а не как обещание. Правило проще: грязный конденсатор и постоянные обороты при переменной нагрузке дают перерасход круглосуточно. Для крупных предприятий экономия еще и обязанность. Закон РК об энергосбережении относит к субъектам Государственного энергетического реестра потребителей от 1500 тонн условного топлива в год и требует энергоаудита не реже одного раза в пять лет.
Частые вопросы о холодоснабжении пищевых производств
Нужны ли чиллеры для пищевой промышленности или хватит камер? Камеры закрывают хранение, чиллер закрывает технологию. Как только появляются ледяная вода, рубашки танков или охладители линий, нужна машина с гидравликой: бак, насосная группа, распределение по потребителям. Камеры при этом остаются на своих агрегатах, со своим температурным уровнем и своей автоматикой.
Чем холодоснабжение пищевого производства отличается от обычного промышленного? Несколькими уровнями одновременно, ежесменной мойкой и ценой отказа. Продукт портится, партия списывается, и восстановление режима потерю не отменяет. Отсюда требования к хладоносителю и материалам контактной зоны, резерв по контурам, постоянный мониторинг.
Какие параметры контролируют на пищевом объекте постоянно? Влажность и температуру в камерах и рабочей зоне, температуры кипения и конденсации, перегрев, давления, ток компрессоров, наработку и число пусков, состояние оттайки. Набор выводят на диспетчерский пункт с архивом. Но без архива отклонение видно уже по факту испорченного продукта.
Можно ли управлять холодоснабжением по сменам и фактической нагрузке? Да, и в пищевом цехе это дает больше всего. Ночной сброс, разные уставки для смены и для мойки, плавающее давление конденсации по наружной температуре, частотное регулирование насосов. Условие одно: автоматика должна видеть реальные параметры контура, а не работать по календарю.
